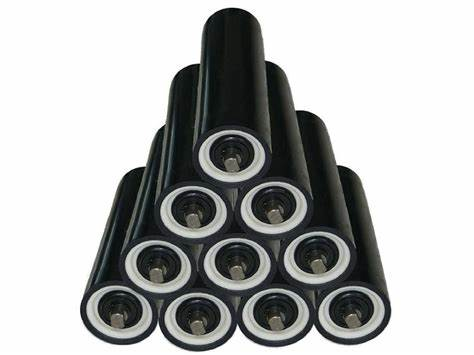
1. Borunu kəsin
Polad borunun kəsilməsi prosesində, roller qabığının uzunluğunun müəyyən edilmiş diapazonda idarə olunmasını təmin etməklə yanaşı, paxlama bucağını da təmin etmək lazımdır. Boru kəsən maşının qeyri-bərabər paxası avtomobilin dayanmasının roller qabığının mərkəzində olmamasına səbəb olacaq və nəticədə rulonun radial axınının artmasına səbəb olacaqdır. Qabıq uzunluğu rəsmdə göstərilən tələblərdən çox olarsa, mil başı kənara çıxdıqda silindr qabığının ölçüsü azalacaq və bu, rulonun rulon çərçivəsinə yerləşdirilməməsinə səbəb ola bilər.
2. Dərin borunu kəsin
Avtomobilin dayanması prosesinin əsas nəzarətedici amilləri dayanmanın dərinliyi və daxili çuxurun diametridir. Ağızın dərinliyi çox dayaz və ya çox dərindir, nəticədə rulman oturacağının quraşdırılması yerində deyil, rulonun fırlanma müqavimətinin artması və rulonun diametrinin sıçrayışının artması ilə nəticələnir. Və avtomobildən çıxan dayanacaq ağzının diametri rəsmin tələblərindən böyükdür, nəticədə diyircəyin hər iki ucundakı dayaq oturacaqları mərkəzləşdirilməmiş olur, nəticədə rulonun fırlanma müqavimətinin artması və silindrin diametrinin sıçrayışının artması; Dayanağın diametri rəsmin tələblərindən azdırsa, rulman oturacağı quraşdırıla bilməz
3. Pres-fit podşipnik korpusu
Yastıq oturacağının bərkidicisi yerində deyil, bunun nəticəsində rulman oturacağının hər iki ucunda yanlış hizalanma baş verir, nəticədə diyircəyin fırlanma müqaviməti və rulonun diametrinin sıçrayışının artması ilə nəticələnir.
4. Qaynaq əməliyyatları
Daşıyıcı oturacağı qaynaq edərkən, qaynaq gərginliyi və cərəyanı çox böyük və ya çox kiçikdir, bu da qeyri-bərabər qaynaq, hamar, məsamə, sızma qaynaq və qaynaq düyünlərinə səbəb olacaq, bu da rulonun xidmət müddətinə təsir edəcəkdir.
5. Sıxılma yatağı, sıxılma möhürü
a. Yatağın pres fitinqi yerində deyil və ya rulman və möhür eyni vaxtda sıxışdırılır ki, bu da möhürün həddindən artıq deformasiyasına səbəb olur, nəticədə rulonun fırlanma müqavimətinin artması və əyilməz fırlanma ilə nəticələnir.
b. Yastıqları və möhürləri preslə bağlayarkən, diyircəkli qabığın hər iki ucundan çıxan mil başının ölçüsü asimmetrikdir, bu, çertyojın tələblərinə cavab vermir və bu, rulonun diyircəkli çərçivəyə yerləşdirilməməsinə səbəb ola bilər.
6. Tənzimləmə
Bu mərhələdə rulmanın işlənməsi zamanı podşipnik və möhür addım-addım presləndiyindən, möhür deformasiyası və ya möhürləmə boşluğu presləmə prosesində açıla bilməz, şaftın çevik şəkildə dönə bilməsini təmin etmək üçün möhürləmə boşluğunu şaft başını döyərək açmaq lazımdır və fırlanmanın artması nəticəsində tənzimləmə yerində deyil. fırlanma müqaviməti.
7. avtomobil yivi
a. Xəndək vaqonunun eni çox böyükdür, nəticədə böyük bir eksenel sim yaranır və ox bloku zərbədən sonra asanlıqla zədələnir.